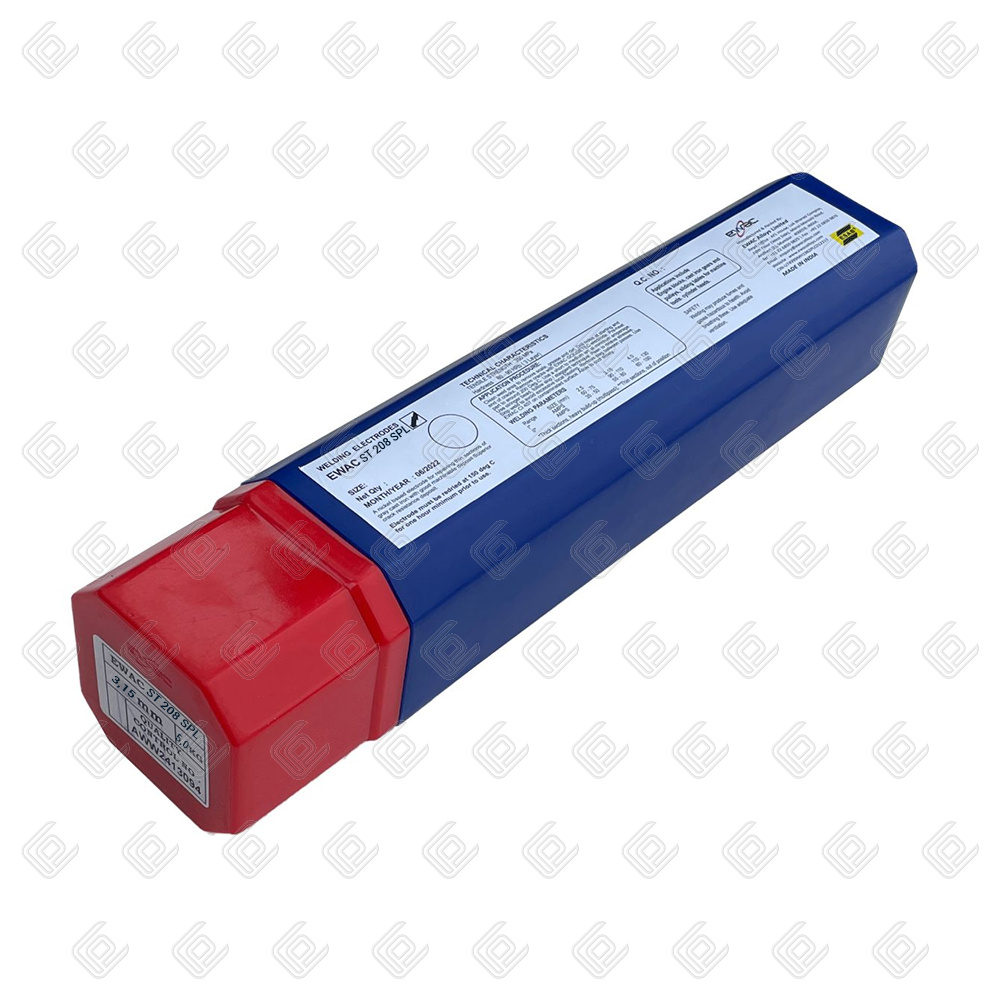
Электроды ESAB EWAC ST 208 SPL ф 3,15 мм, пачка 5,0 кг
4 505.42 р/шт
Код товара: E2083S
под заказ

- Описание
- Характеристики
Электроды EWAC ST 208 SPL
Тип покрытия – рутилово-основное.
Высоколегированный электрод двойного назначения. Первое - сварка сталей с ограниченной свариваемостью, таких как закаливающиеся, броневые, пружинные, инструментальные и другие стали с высоким углерод- эквивалентом, марганцовистых сталей, а также сталей с неизвестным химическим составом. Изделие после сварки не требует последующей термической обработки, а для небольших толщин (до 10 мм) и предварительного подогрева. Сварные швы характеризуются низкой чувствительностью к разбавлению сварного шва основным металлом, сохраняя высокую стойкостью к образованию трещин. Наплавленный металл имеет аустенитно-ферритную структуру, обладает очень высокими прочностными характеристиками, хорошей стойкостью к коррозионному растрескиванию и стойкостью к образованию окалины при нагреве до 1150 С. Может также применяться для сварки соединений ферритно-аустенитных сталей с толщиной стенки до 20 мм. Однако, следует помнить, что наплавленный металл с таким высоким содержанием ферритной фазы склонен к охрупчиванию при длительном нагревании, поэтому температура эксплуатации сварного соединения должна быть ограничена максимум 420 C. Сварку рекомендуется выполнять без поперечных колебаний с минимальным удельным тепловложением и отдавать предпочтение электродам меньшего диаметра. Расчетное содержание ферритной фазы в наплавленном металле по WRC-92 составляет FN 30-50, типичное FN 40.
Ток: Переменный и постоянный.
Пространственные положения при сварке: 1, 2, 3, 4, 6
Напряжение холостого хода: 70 В
Режимы прокалки: 230-270 С, 2 часа
AWS A5.4: E312-16
Состав в %: С 0.13, Mn 0.90, Si 0.70, Cr 28.9, Ni 10.2, N max 0.15, P max 0.030, S max 0,020
Диаметр, мм
3,15
Использование
для разнородных сталей
Род тока
AC/DC (переменный/постоянный)
Материал
сталь
Страна-производитель
Индия
Бренд
ESAB
Вес, кг
5
Покрытие
рутилово-основное
Развес, кг
5
Марка
EWAC ST 208
Цена указана за
уп.


