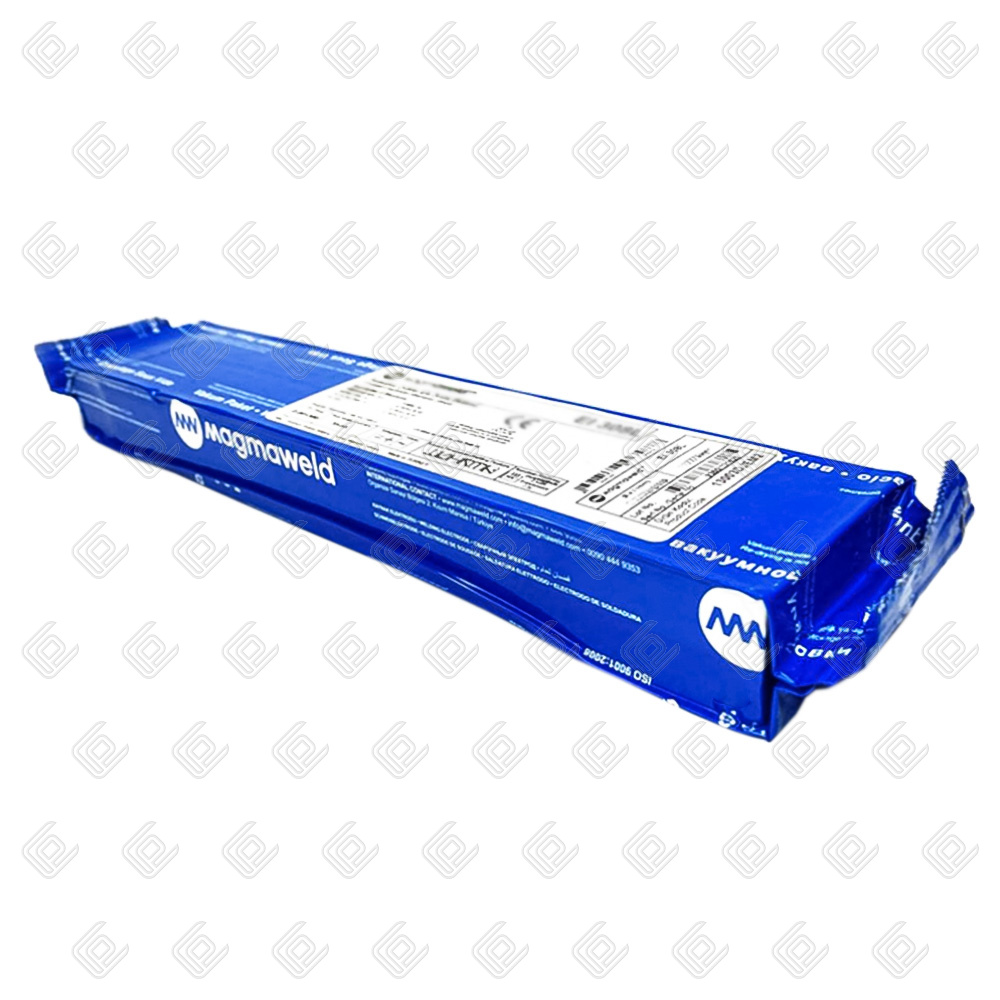
Электроды MAGMAWELD EI 308L ф 2,5 мм, пачка 1,75 кг
3 086.91 р/шт
Код товара: EI308L-25175
под заказ
- Описание
- Характеристики
Сварочные электроды по нержавейке MAGMAWELD EI 308L ф 2,5 мм
Электроды MAGMAWELD EI 308L имеют рутиловое покрытие, и предназначаются для сварки аустенитных малоуглеродистых хромовоникелевых нержавеющих, литейных и хромсодержащих тугоплавких сталей. Они обеспечивают высокую прочность получаемого соединения на удар и разрыв, а также его стойкость к повышенным температурам. Сваренные с использованием электродов данной марки детали могут эксплуатироваться при постоянно высокой температуре до +350 C с допустимыми кратковременными пиковыми скачками до +800 C. Благодаря этому, они подходят для соединения элементов резервуаров, паровых труб и клапанов, фитингов, стальной запорной арматуры и футеровок, цистерн, несущих и специальных конструкций, применяемых на оборудовании химической, горноперерабатывающей, фармацевтической, текстильной, пищевой и других отраслей промышленности.
Отличительными особенностями электродов MAGMAWELD EI 308L являются: легкий розжиг (как первичный, так и повторный), хорошая отделяемость шлака, низкая склонность наплава к порообразованию, мелкокапельный перенос частиц металла и общая прочность сварного соединения. Они подходят для применения с аппаратами как переменного, так и постоянного тока, а также могут быть использованы во всех пространственных положениях, что делает их удобными при выполнении ремонтных и восстановительных работ. Стоит отметить, что кроме сваривания жаропрочных хромистых сталей, данные электроды подходят и для сваривания чугуна, а также для выполнения наплавки поверхностей деталей, подвергающихся умеренным механическим нагрузкам.
Швы, получаемые при использовании MAGMAWELD EI 308L, обладают следующими усредненными характеристиками:
предельная текучесть - 440 Н/кв.мм;
удлинение А5 - 42%;
предельная прочность на разрыв - 570 Н/кв.мм;
предел текучести - 400 МПа;
ударная прочность (при +20 C) - 70 Дж.
Коэффициент наплавки электродов составляет 13 г/А ч, а ее производительность составляет 1,6 кг/ч.
Расход электродов на 1 кг чистого наплава равняется 1,6 кг.
Химический состав наплава
Наплавляемый во время сварки металл обладает следующими характеристиками химического состава:
углерод - 0,02%;
кремний - 0,7%;
марганец - 0,9%;
хром - 19,5%;
никель - 10%;
железо - остаток до 100%.
Допустимо наличие других легирующих элементов, процентное содержание которых не превышает 0,005% от общего объема наплавленного металла.
Особенности хранения и эксплуатации
Для обеспечения сохранения первоначальных свойств, хранить электроды рекомендуется в заводской упаковке, распаковку которой следует выполнять перед непосредственным использованием. В случае прямого намокания или длительного отсыревания необходимо выполнение прокалки. Она осуществляется при температуре от 190 до 210 C в течение 1 часа. Выполнение многократной повторной прокалки не допускается.
Диаметр, мм
2,5
Использование
для аустенитных сталей
Род тока
AC/DC (переменный/постоянный)
Материал
нержавеющая сталь
Страна-производитель
Турция
Бренд
MAGMAWELD
Вес, кг
1,75
Покрытие
рутиловое
Развес, кг
1,75
Марка
EI 308L
Цена указана за
уп.


