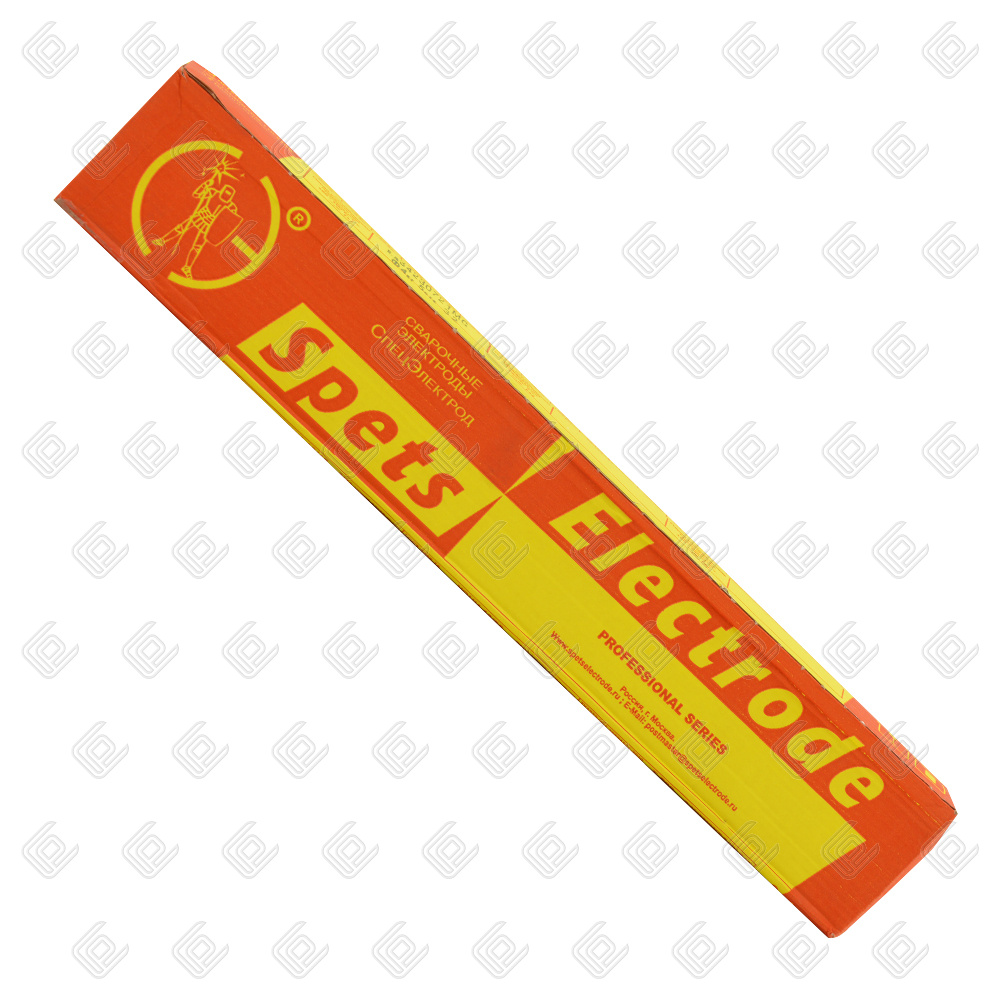
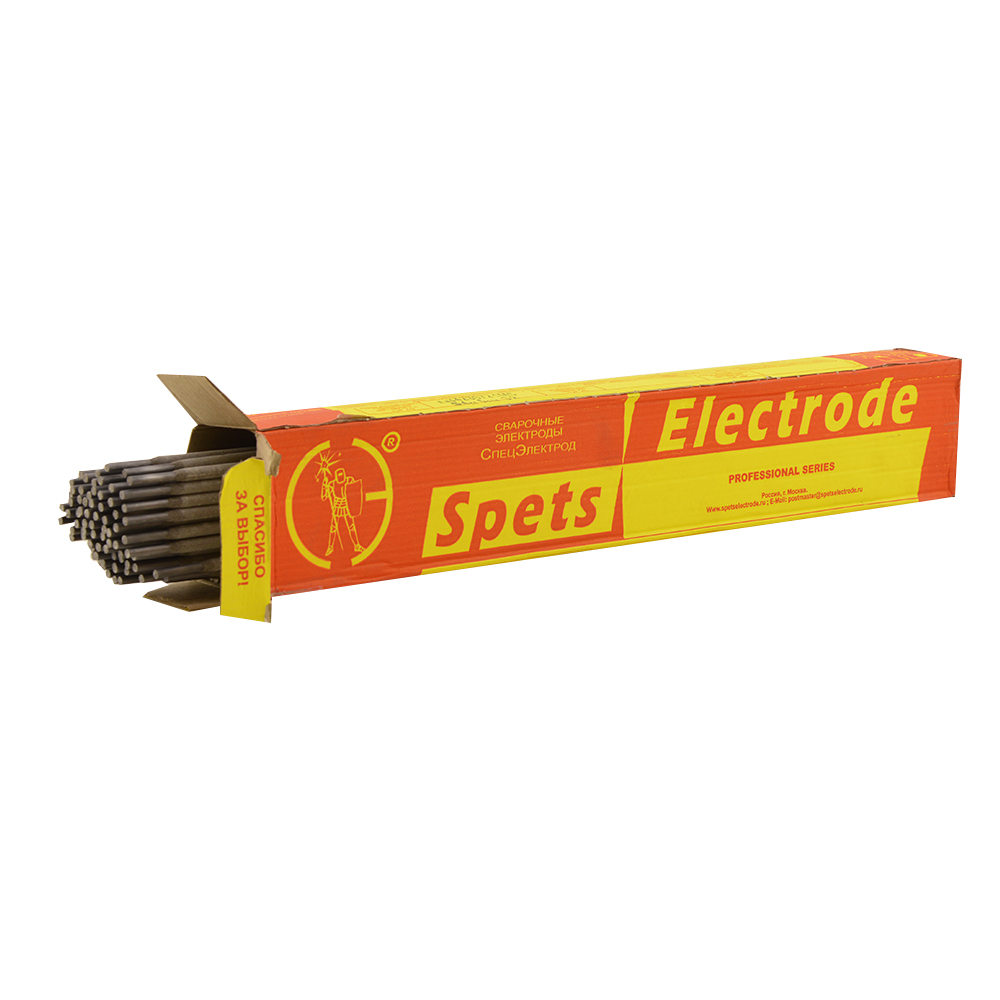
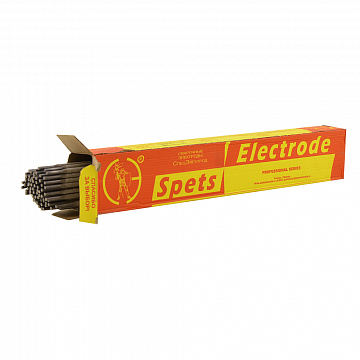
Электроды МР-3 ф 3,0 мм, пачка 5,0 кг (СпецЭлектрод)
160 р/шт
✓Много

- Описание
- Характеристики
Сварочные электроды МР-3 значительно улучшены специалистами СпецЭлектрод. Электроды МР-3 предназначены для сварки ответственных конструкций из углеродистых сталей с временным сопротивлением до 490 МПа во всех пространственных положениях шва переменным током и постоянным током обратной полярности (напряжение холостого хода не менее 65В).
Характеристики электродов МР-3:
- Покрытие электродов сварочных МР-3 - рутиловое.
- Коэффициент наплавки - 8,5 г/А·ч.
- Производительность наплавки (для ф 4,0 мм) - 1,7 кг/ч.
- Расход сварочных электродов МР-3 на 1 кг наплавленного металла - 1,7 кг.
Типичные механические свойства металла шва сварочных электродов марки МР-3:
Врем. сопротивление, МПа - 450
Предел текучести, МПа - 410
Относительное удлинение, % - 18
Ударная вязкость, Дж/см2 - 80
Особые свойства электродов сварочных МР-3:
Допускают сварку влажного, ржавого, плохо очищенного от окислов и других загрязнений металла. Электроды сварочные МР-3 имеют повышенную производительность процесса сварки.
Технологические особенности сварки электродами МР-3:
Сварку конструкций средних и больших толщин в нижнем положении производят электродами МР-3 на повышенных режимах с наклоном электрода в сторону направления сварки (углом назад). Рекомендуется средняя и короткая длина дуги.
Электроды сварочные необходимо прокалить перед сваркой: 160-180 С, 1 ч.
Диаметр, мм
3,0
Использование
для низколегированных сталей
Род тока
AC/DC (переменный/постоянный)
Материал
сталь
Страна-производитель
Россия
Бренд
СпецЭлектрод
Вес, кг
5
Покрытие
рутиловое
Развес, кг
5
Марка
МР-3
Цена указана за
уп.


